


|
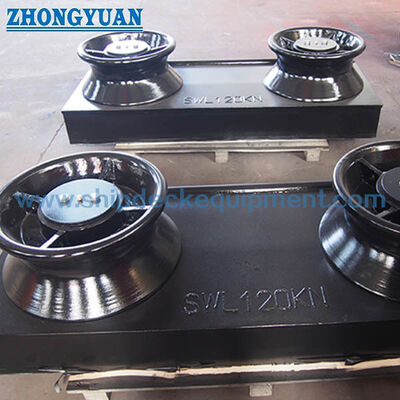
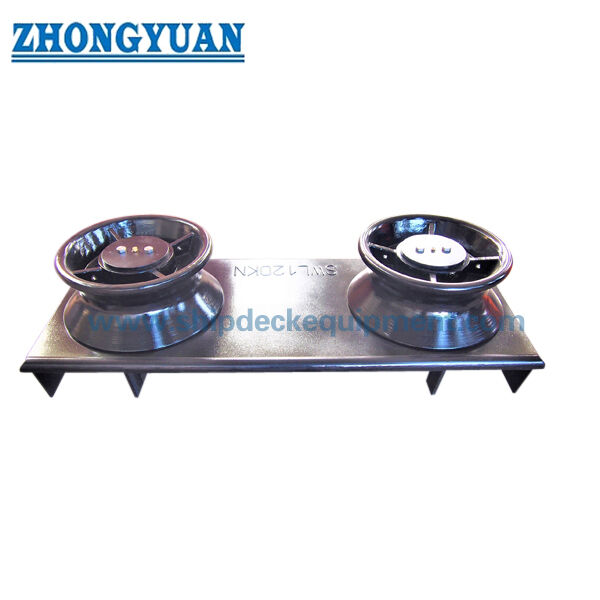
Le pont à deux rouleaux avec siège soudé pour l'amarrage des navires.2020
Détails sur le produit:
| Lieu d'origine: | La Chine |
| Nom de marque: | Zhongyuan Marine Equipmen |
| Certification: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| Numéro de modèle: | standard ou personnalisé |
Conditions de paiement et expédition:
| Quantité de commande min: | 1 unité |
|---|---|
| Prix: | Based on quotation |
| Détails d'emballage: | Exporter une palette standard ou un emballage personnalisé |
| Délai de livraison: | Basé sur les exigences du projet |
| Conditions de paiement: | T/T, LC |
| Capacité d'approvisionnement: | Production personnalisée en fonction des exigences du projet |
|
Détail Infomation |
|||
| Norme technique: | ISO 13767-2012, Norme sur les rouleaux ISO 13755 | Le type: | Type à 2 rouleaux/type à 3 rouleaux |
|---|---|---|---|
| Diamètres des rouleaux: | 150~500mm | Rouleau non.: | 2/3 rouleaux |
| Poids du rouleau: | 126~1618kg | Matériels: | Acier doux, acier C-Mn, acier inoxydable, acier moulé, fonte nodulaire |
| Traitement de surface: | sablage à S2,5 + une couche d'apprêt d'atelier époxy, traitement de surface galvanisé, poli | Certificats de classification: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, etc. |
| Mettre en évidence: | 2 rouleaux à bord,ISO 13767 Le pont de navigation à bord |
||
Description de produit
Bout de coque à deux rouleaux avec siège soudé pour amarres de navire | ISO 13767:2020
Présentation du produit
Le bout de coque à deux rouleaux ISO 13767 est un équipement d'amarrage de navire installé dans une ouverture de coque ou de pavois pour guider un cordage d'amarrage de l'intérieur vers l'extérieur du navire. Deux rouleaux verticaux guident le cordage à travers l'ouverture latérale du navire tandis que le siège soudé transfère la charge résultante dans la structure de coque environnante et le renforcement sous le pont.
Cette page ne couvre que la configuration à 2 rouleaux de l'ISO 13767:2020, avec des diamètres extérieurs nominaux de rouleaux Dn de 150 mm à 500 mm. La sélection doit tenir compte de la direction de guidage du cordage, de l'angle relatif du cordage, de la SWL de référence, de l'ouverture de la coque ou du pavois, de l'espace de maintenance des rouleaux, du détail de soudage du siège et du plan de remorquage et d'amarrage approuvé. L'ISO 13767:2020 est la deuxième édition actuelle et remplace l'ISO 13767:2012.
Spécifications rapides
- Type de produit : Bout de coque à deux rouleaux avec siège soudé → guide le cordage d'amarrage entre les côtés intérieur et extérieur du navire.
- Norme actuelle : ISO 13767:2020, type 2 rouleaux → l'édition 2012 a été retirée et remplacée par l'édition 2020 techniquement révisée.
- Tailles nominales des rouleaux : Dn 150 / 200 / 250 / 300 / 350 / 400 / 450 / 500 mm → la taille nominale est basée sur le diamètre extérieur du rouleau.
- Plage de SWL de référence : 26 à 195 t à θ = 90° et 19 à 140 t à θ = 20° → la SWL finale à bord dépend de la condition de charge réelle du cordage et de la structure de support.
- Base du matériau du siège : Plaque d'acier soudable avec une limite d'élasticité d'au moins 235 N/mm² → la nuance de matériau et la traçabilité doivent être confirmées avant la production.
- Référence du rouleau : Rouleaux en acier selon ISO 13755 → la construction du rouleau, l'axe, le palier ou la bague, et les détails du matériau doivent suivre le dessin approuvé.
- Interface d'installation : Siège soudé à l'ouverture de la coque ou du pavois → les dimensions de l'ouverture, l'espace de révision des rouleaux, le détail de soudage et le renforcement nécessitent un examen du dessin.
- Exigence de surface : Surfaces de contact du cordage lisses et finition protectrice externe anticorrosion → aide à réduire l'abrasion du cordage et soutient la durabilité du revêtement marin.
Paramètres techniques principaux
|
Dn |
Type 2 rouleaux | Type 3 rouleaux |
l1 |
l2 |
P |
SWL | |||||
|
l |
W |
l |
W |
=90 | =20 | ||||||
| (kN) | (ton) | (kN) | (ton) | ||||||||
| 150 | 570 | 770 | 870 | 1 070 | 300 | 135 | 200 | 260 | 26 | 186 | 19 |
| 200 | 740 | 990 | 1140 | 1390 | 400 | 170 | 250 | 437 | 45 | 314 | 32 |
| 250 | 910 | 1210 | 1410 | 1710 | 500 | 205 | 300 | 574 | 58 | 412 | 42 |
| 300 | 1070 | 1420 | 1670 | 2020 | 600 | 235 | 350 | 710 | 72 | 510 | 52 |
| 350 | 1230 | 1610 | 1930 | 2310 | 700 | 265 | 380 | 1025 | 104 | 736 | 75 |
| 400 | 1400 | 1780 | 2200 | 2580 | 800 | 300 | 380 | 1230 | 125 | 883 | 90 |
| 450 | 1560 | 1940 | 2460 | 2840 | 900 | 330 | 380 | 1571 | 160 | 1128 | 115 |
| 500 | 1720 | 2100 | 2720 | 3100 | 1000 | 360 | 380 | 1913 | 195 | 1373 | 140 |
|
a. est l'angle relatif des cordages sur le bout de coque à rouleaux. b, SWL est la tension maximale applicable du cordage basée sur ( = ) et 16 ( = 2 ) la déflexion de la direction du cordage par le bout de coque à rouleaux. Les SWL indiquées dans le tableau sont à titre indicatif uniquement. Elles sont basées sur les charges mentionnées dans l'annexe A. La SWL peut être ajustée en fonction des conditions de charge réelles, et le marquage réel doit être conforme à l'accord entre l'utilisateur et le fabricant. c. P et W sont à titre indicatif. La taille de l'ouverture sur la coque ou le pavois doit être déterminée en tenant compte de l'espace de révision du rouleau. |
|||||||||||
| Nominal taille Dn |
A | B | C | R | d type A & B |
d type C |
h1 | t1 | t2 | Soudure Longueur de patte Z1 |
Soudure Longueur de patte Z2 |
Soudure Longueur de patte Z3 |
Calculé (kg) 2 rouleaux type |
Calculé (kg) 3 rouleaux type |
| 150 | 145 | 165 | 50 | 20 | 71,5 | 81,5 | 100 | 10 | 12 | 8 | 5 | 8 | 126 | 171 |
| 200 | 182 | 200 | 50 | 20 | 93,5 | 102,5 | 100 | 12 | 14 | 10 | 6 | 10 | 191 | 265 |
| 250 | 225 | 235 | 50 | 25 | 113,5 | 119,5 | 100 | 15 | 16 | 11 | 7,5 | 12 | 286 | 404 |
| 300 | 256 | 265 | 50 | 25 | 128,5 | 130,5 | 125 | 16 | 18 | 12 | 8 | 13 | 367 | 525 |
| 350 | 296 | 295 | 50 | 30 | 145,5 | 152,5 | 125 | 21 | 24 | 15 | 10,5 | 17 | 569 | 820 |
| 400 | 333 | 330 | 70 | 30 | 154,5 | 164,5 | 150 | 23 | 26 | 17 | 11,5 | 18 | 719 | 1048 |
| 450 | 371 | 360 | 70 | 35 | 167,5 | 179,5 | 150 | 26 | 28 | 20 | 13 | 21 | 912 | 1339 |
| 500 | 402 | 390 | 70 | 35 | 178,5 | 195,5 | 150 | 27 | 32 | 23 | 13,5 | 22 | 1097 | 1618 |
Guide de sélection et de demande
Étape 1 : Confirmer l'ISO 13767:2020 et la configuration à 2 rouleaux ; ne pas combiner cette page avec le type séparé à 3 rouleaux.
Étape 2 : Sélectionner la taille nominale Dn et la SWL préliminaire en fonction de la tension du cordage d'amarrage, de l'angle relatif du cordage θ, et du plan de remorquage et d'amarrage approuvé du navire.
Étape 3 : Confirmer l'ouverture de la coque ou du pavois, la direction du guidage du cordage, l'espace de retrait et de maintenance des rouleaux, et l'espace d'installation disponible.
Étape 4 : Fournir le détail de soudage du siège, l'agencement de l'acier de support et le dessin de renforcement sous le pont. La SWL réelle à bord doit tenir compte de la structure de support et ne doit pas dépasser la valeur de référence standard.
Étape 5 : Confirmer la nuance du matériau du siège et la construction du rouleau. Les options d'acier moulé, d'acier inoxydable, de fonte nodulaire ou de matériau spécial pour glace nécessitent un dessin séparé, une confirmation du matériau, de la résistance et de l'approbation.
Étape 6 : Confirmer le traitement de surface, le marquage SWL, la traçabilité des matériaux, le certificat du fabricant, la portée de l'inspection de classification, la quantité, la destination et le délai de livraison requis.
Étape 7 : Fournir le type de navire, la position d'installation, les exigences de la société de classification, le dessin général (GA) et les photos du produit existant pour les projets de remplacement.
Structure
Deux rouleaux verticaux en acier | Axes de rouleaux et arrangement palier/bague | Siège en acier soudé | Interface d'ouverture de coque ou de pavois | Surfaces de contact du cordage | Structure de coque de support | Finition protectrice anticorrosion
Avantages des rouleaux, de l'installation et de l'ingénierie
- La configuration à deux rouleaux offre un chemin de cordage compact sur le flanc du navire, là où l'agencement du navire nécessite un guidage vertical par rouleaux sans le rouleau central supplémentaire utilisé dans le type à 3 rouleaux.
- Les rouleaux rotatifs réduisent le contact par glissement entre le cordage et un bord fixe, aidant à limiter l'abrasion lorsque la direction du cordage change à travers l'ouverture latérale du navire.
- La série de tailles ISO de Dn 150 à Dn 500 prend en charge la sélection pour différentes tensions de cordage et arrangements d'amarrage de navires, tout en conservant le diamètre extérieur du rouleau comme référence de taille nominale.
- L'ouverture de la coque ou du pavois doit permettre un espace de révision suffisant pour le retrait et la maintenance des rouleaux ; l'ouverture ne doit pas être sélectionnée uniquement à partir de la largeur extérieure du bout de coque.
- Le siège soudé et le renforcement de coque environnant forment un système de transfert de charge. Le détail de soudage, l'épaisseur locale de la plaque, les raidisseurs et le renforcement sous le pont doivent donc être examinés conjointement.
- La SWL réelle à bord est régie par l'installation approuvée et la condition de charge du cordage, et ne doit pas dépasser la SWL de référence standard pour la taille et l'angle de cordage sélectionnés.
- L'ISO 13767:2020 ajoute des informations techniques sur l'évaluation par éléments finis. Une révision par éléments finis peut être fournie selon les exigences du projet, mais ne doit pas être présentée comme un certificat par défaut.
Attributs personnalisés
- Norme : ISO 13767:2020 → deuxième édition actuelle pour les bouts de coque à rouleaux.
- Configuration : Type 2 rouleaux → deux rouleaux verticaux sur un siège soudé sur le flanc du navire.
- Taille nominale : Dn 150 à Dn 500 → basée sur le diamètre extérieur du rouleau.
- SWL de référence : 19 à 195 t selon Dn et l'angle du cordage → la SWL finale marquée suit la condition de charge et d'installation approuvée.
- Matériau du siège : Plaque d'acier soudable, limite d'élasticité ≥ 235 N/mm² → la nuance exacte et la portée du certificat à confirmer.
- Norme des rouleaux : ISO 13755 → les détails des rouleaux doivent correspondre au dessin actuel approuvé.
- Installation : Siège soudé sur la coque/le pavois du navire → l'ouverture, les soudures, la structure de support et l'espace de révision des rouleaux nécessitent une confirmation.
- Traitement de surface : Sablage Sa 2.5 + primaire d'atelier époxy comme référence fournisseur → le système final suit la spécification de revêtement du navire.
- Exigence de certificat : Disponible selon la portée de la commande → l'approbation de classification, l'inspection témoin et le dossier documentaire sont soumis à l'accord du projet.
Comment ça marche
Le cordage d'amarrage approche du côté intérieur → Le cordage entre dans l'ouverture de la coque ou du pavois → Deux rouleaux rotatifs guident le cordage vers le côté extérieur → Les réactions des rouleaux passent par le siège soudé dans la structure de coque renforcée → La SWL approuvée et les exigences d'inspection sont enregistrées dans le plan de remorquage et d'amarrage du navire.
Applications
Postes d'amarrage sur le flanc du navire | Ouvertures de cordage sur pavois ou coque | Navires de charge | Vracquiers | Pétroliers | Porte-conteneurs | Projets de construction neuve | Projets de remplacement et de modernisation | Positions de guidage de remorquage uniquement si spécifié dans le plan approuvé du navire.
Certifications et avantages
Les certificats et l'inspection peuvent être organisés selon les exigences du projet, la traçabilité des matériaux, la portée d'inspection convenue et la procédure d'approbation de la société de classification.
Certification : CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Certificat de test fabricant.
Dessins et photos

FAQ
Q1 : Faut-il spécifier l'ISO 13767:2012 ou l'ISO 13767:2020 ?
R1 : L'ISO 13767:2020 est la deuxième édition actuelle et remplace l'édition 2012 retirée. Un projet de remplacement peut encore faire référence à un dessin de navire plus ancien, mais l'édition applicable et la compatibilité dimensionnelle doivent être convenues avant la production.
Q2 : La SWL standard peut-elle être utilisée directement comme SWL marquée à bord ?
R2 : Non. Les valeurs du tableau sont des limites de référence liées à la taille nominale et à l'angle du cordage. La SWL réelle à bord doit tenir compte de la condition de charge du cordage, du siège soudé, de la structure de la coque ou du pavois, et du renforcement sous le pont, et elle ne doit pas dépasser la valeur standard applicable.
Q3 : Le bout de coque ISO 13767 complet est-il un produit en acier moulé ?
R3 : L'exigence de matériau ISO 13767 disponible publiquement identifie le siège comme une plaque d'acier soudable et fait référence à l'ISO 13755 pour les rouleaux en acier. Toute version en acier moulé, acier inoxydable, fonte nodulaire ou classe spéciale pour glace doit être confirmée par rapport au dessin du rouleau réel, à l'évaluation de la résistance, au certificat de matériau et à l'exigence d'approbation.