


|
Choc de touage en acier moulé SPM JIS F 2030 Type A | Choc de remorquage monté sur bastingage pour mouillage unique
Détails sur le produit:
| Lieu d'origine: | La Chine |
| Nom de marque: | Zhongyuan Marine Equipmen |
| Certification: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| Numéro de modèle: | standard ou personnalisé |
Conditions de paiement et expédition:
| Quantité de commande min: | 1 unité |
|---|---|
| Prix: | Based on quotation |
| Détails d'emballage: | Exporter une palette standard ou un emballage personnalisé |
| Délai de livraison: | Basé sur les exigences du projet |
| Conditions de paiement: | T/T, LC |
| Capacité d'approvisionnement: | Production personnalisée en fonction des exigences du projet |
|
Détail Infomation |
|||
| Norme technique: | JIS F 2030-1978 | Le type: | Type A sur type |
|---|---|---|---|
| Taille nominale: | 400-800mm | Matériels: | Moulage d'acier C-Mn, moulage d'acier inoxydable, peut également fournir de l'acier spéc |
| Poids: | 210 à 880kg | Traitement de surface: | sablage à S2,5 + une couche d'apprêt d'atelier époxy, acier inoxydable poli, traitement de s |
| Certificats de classification: | Les États membres doivent fournir aux autorités compétentes les informations suivantes: | ||
| Mettre en évidence: | Tuyau de amarrage unique en acier,Tuyau de amarrage unique,Bateau de JIS F 2030 remorquant l'équipement |
||
Description de produit
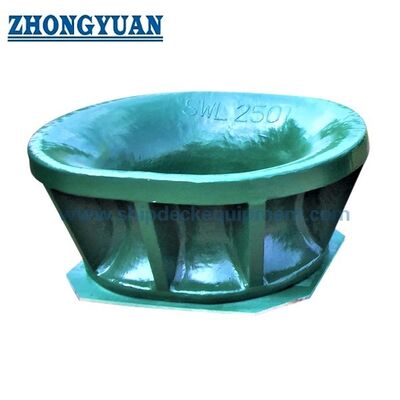
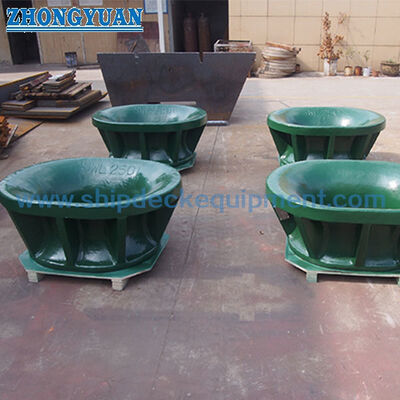
Acier moulé bloc SPM JIS F 2030 Type A | Bloc de remorquage monté sur pavois pour mouillage monopoint
Présentation du produit
Le bloc SPM en acier moulé JIS F 2030 Type A est un guide monté sur pavois pour les navires équipés pour le mouillage monopoint. Installé sur le pavois de proue, il offre un passage défini avec des surfaces de contact arrondies pour le câble de mouillage monopoint ou la chaîne d'usure d'extrémité de pétrolier, conformément à l'agencement du navire. Le bloc guide le câble à travers l'ouverture de la coque et transfère les réactions de contact locales dans la structure de proue soudée et renforcée.
Le type A couvre les tailles nominales de 400 à 800 avec des masses calculées de 210 à 880 kg. La sélection ne doit pas être basée uniquement sur la taille de l'ouverture. L'agencement réel du câble de mouillage monopoint et de la chaîne d'usure, le diamètre du câble ou de la chaîne, la charge de conception, la direction du plomb, le renforcement du pavois, le détail de soudure, le matériau de moulage, le traitement thermique, la procédure de préchauffage, la finition de surface, la portée de l'inspection et les exigences de classification doivent être confirmés avant la production. Ce produit est un bloc de guidage et ne doit pas être décrit comme un bloqueur de chaîne.
Spécifications rapides
- Type de produit : Bloc SPM en acier moulé → guide le câble de mouillage monopoint ou l'ensemble de chaîne d'usure spécifié à travers le pavois de proue.
- Norme et type : JIS F 2030-1978 Type A → référence fournie pour la géométrie de Type A, la taille nominale, les dimensions, la plage de cordage de référence et la masse calculée.
- Plage de tailles nominales : 400 / 500 / 600 / 700 / 800 → cinq tailles standard pour différentes ouvertures de proue et agencements de mouillage monopoint.
- Plage de cordage de référence : Câble métallique 50-132 mm, cordage manille 30-70 mm et cordage nylon 80-120 mm → valeurs de référence uniquement ; la sélection finale suit les spécifications réelles du système de mouillage monopoint.
- Masse calculée : 210-880 kg → pertinent pour la manutention par le chantier naval, la planification du transport, le support d'installation et la séquence de soudage.
- Installation : Agencement soudé sur pavois → l'ouverture de la coque, la direction du plomb, le renforcement local, le profil de soudure et l'accès pour le soudage et l'inspection nécessitent la confirmation du dessin.
- Options de matériaux : Acier C-Mn moulé, acier inoxydable moulé ou acier spécial basse température approuvé → le grade exact, la soudabilité, les propriétés d'impact et le traitement thermique sont spécifiques au projet.
- Focus qualité : Surface de contact arrondie, contrôle dimensionnel, enregistrements de traitement thermique, préparation de la zone de soudure et contrôle par magnétoscopie selon le plan d'inspection convenu.
Paramètres techniques principaux
| Taille nominale | L | L1 | L2 | H | H1 | H2 | B | R | R1 | T | C | Référence | Diamètre nominal du cordage applicable (Référence) | ||
| Masse calculée kg |
Câble métallique (6×24) |
Cordage manille |
Cordage nylon 400 |
||||||||||||
| 200 | 200 | 570 | 300 | 330 | 460 | 350 | 150 | 210 | 50-60 | 65 | 210 | 50-60 | 30 | 80 | 660 |
| 250 | 250 | 690 | 400 | 200 | 580 | 400 | 200 | 240 | 40 | 90 | 120 | 62-73 | 40 | 90 | 600 |
| 1220 | 1220 | 910 | 450 | 225 | 655 | 450 | 225 | 270 | 45 | 75 | 490 | 76-92 | 50 | 80 | 700 |
| 1260 | 1260 | 930 | 500 | 250 | 730 | 500 | 250 | 300 | 330 | 80 | 660 | 95-114 | 60 | 110 | 800 |
| 1420 | 1420 | 1050 | 600 | 1220 | 850 | 550 | 300 | 330 | 55 | 85 | 880 | 117-132 | 70 | 120 | Guide de sélection et de demande |
Étape 1 : Confirmer JIS F 2030 Type A et la taille nominale 400, 500, 600, 700 ou 800 selon l'agencement de proue approuvé du navire.
Étape 2 : Confirmer le milieu de contact réel : câble de mouillage monopoint, câble métallique, cordage synthétique ou chaîne d'usure d'extrémité de pétrolier, y compris le diamètre, la taille de la chaîne, la construction et les exigences de terminaison.
Étape 3 : Fournir la base de charge de conception, l'angle de plomb, les directions de charge verticale et horizontale, l'emplacement du bloqueur de chaîne et la relation entre le bloc et l'agencement complet de mouillage monopoint.
Étape 4 : Confirmer l'ouverture du pavois, l'espace d'installation disponible, l'orientation du corps moulé, le renforcement local du pont / pavois, le profil de soudure, l'accès et les contraintes de remplacement.
Étape 5 : Confirmer le grade de moulage, l'exigence de basse température ou de classe de glace, le traitement thermique, la soudabilité, le WPS / PQR approuvé, l'exigence de préchauffage et l'inspection post-soudage.
Étape 6 : Confirmer le traitement de surface, la finition de la surface de contact, l'étendue de la magnétoscopie et les critères d'acceptation, la traçabilité des matériaux, la société de classification, le témoin et la portée des certificats.
Étape 7 : Fournir la quantité, le type de navire, le dessin d'installation, les spécifications du système de mouillage monopoint, les photos de référence, la destination, le délai de livraison requis et les restrictions d'emballage.
Structure
Corps Type A en acier moulé | Passage SPM de type supérieur | Rayons de contact arrondis pour le câble | Interface soudée sur pavois | Ouverture de coque renforcée | Zone de moulage contrôlée adjacente à la soudure | Apprêt d'atelier ou finition en acier inoxydable spécifiée
Avantages de moulage, de soudage et d'ingénierie
La grande ouverture du corps moulé et les rayons de contact arrondis offrent une surface de guidage continue pour le passage du câble de mouillage monopoint ou de la chaîne d'usure spécifiée et aident à éviter les contacts locaux aigus à l'ouverture de proue.
- La géométrie de moulage permet de produire l'ouverture, les parois latérales, les transitions et l'interface de soudure sous forme intégrée de transfert de charge ; l'acceptation dimensionnelle finale doit suivre le dessin approuvé.
- Les surfaces de contact du cordage et de la chaîne sont dressées et lissées après le moulage. La finition doit rester industrielle et traçable, sans enlever d'épaisseur de section ni modifier le profil standard.
- Le traitement thermique doit suivre le grade de moulage sélectionné et les spécifications du projet. Les propriétés du matériau, l'état du traitement thermique et les exigences de test d'impact doivent être confirmés avant la fabrication.
- Le corps moulé peut nécessiter un préchauffage contrôlé avant le soudage à la structure du navire. La température de préchauffage, le contrôle interpasse, les consommables, la séquence de soudage et les critères d'acceptation doivent suivre un WPS / PQR approuvé et la chimie et l'épaisseur réelles du moulage.
- Le contrôle par magnétoscopie peut être appliqué aux zones spécifiées du moulage et adjacentes à la soudure pour identifier les indications pertinentes de rupture de surface. La portée de l'examen et les critères d'acceptation doivent être convenus plutôt que décrits comme un moulage sans défaut.
- Le bloc transfère les réactions de contact du câble dans le pavois et la structure de pont adjacente. Le renforcement local, la direction de la charge, la longueur de la soudure et la continuité structurelle restent une partie de la conception du navire et de l'approbation de la classification.
- Attributs personnalisés
Norme : JIS F 2030-1978 → référence dimensionnelle fournie ; l'acceptation du projet actuel et l'édition requise doivent être confirmées.
- Type : Type A / type supérieur tel que fourni → configuration de guidage de mouillage monopoint montée sur pavois pour l'agencement de proue du navire.
- Taille nominale : 400 / 500 / 600 / 700 / 800 → sélectionner selon l'ouverture approuvée, l'interface câble ou chaîne, et le dessin du navire.
- Matériau : Acier C-Mn moulé / acier inoxydable moulé / acier spécial approuvé → le grade exact, le traitement thermique, les propriétés à basse température et la soudabilité nécessitent une confirmation.
- Installation : Soudé à la structure renforcée du pavois de proue → le détail de soudure, le préchauffage, l'accès et le support structurel suivent le dessin du chantier naval et le WPS.
- Surface de contact : Arrondie et dressée → l'état de surface doit réduire les contacts locaux aigus sans modifier le profil standard.
- Inspection : Magnétoscopie selon les exigences du projet → la zone d'examen, la procédure, le niveau d'acceptation, le point de témoin et le format du rapport sont confirmés avant la commande.
- Exigence de certificat : Disponible selon la portée du projet → certificat de classification, certificat matériau, documentation du fabricant et témoin d'inspection ne sont pas supposés par défaut.
- Comment ça marche
Le câble de mouillage monopoint ou l'ensemble de chaîne d'usure approche de la proue → Le câble passe par l'ouverture arrondie du bloc Type A → La surface moulée lisse contrôle le plomb et réduit les contacts locaux aigus → Les réactions de contact passent par le corps moulé et l'interface soudée dans le pavois / la structure de pont renforcée → Le bloqueur de chaîne séparé ou l'arrangement de fixation retient le système tel que spécifié
Applications
Pétroliers équipés pour le mouillage monopoint | Opérations de terminaux de mouillage monopoint | Postes de mouillage sur pavois de proue | Agencements de chaînes d'usure d'extrémité de pétrolier | Projets de construction neuve | Projets de remplacement et de conversion standard
Certifications et avantages
Les certificats de matériau, les enregistrements de traitement thermique, les rapports de magnétoscopie, l'inspection dimensionnelle, la documentation du fabricant, l'inspection de classification et d'autres certificats peuvent être organisés selon les spécifications du projet, la portée d'inspection convenue, la traçabilité des matériaux et la procédure d'approbation de classification.
Certification : CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Certificat de test fabricant.
Dessin et photos
FAQ

Q1 : Le bloc SPM JIS F 2030 Type A est-il identique à un bloqueur de chaîne ?
R1 : Non. Le bloc fournit le passage guidé et la surface de contact au pavois de proue. Le bloqueur de chaîne ou un autre dispositif de fixation est un composant séparé qui retient la chaîne d'usure ou l'agencement de mouillage. Leurs positions, chemins de charge et interfaces doivent être vérifiés ensemble sur le dessin du navire.
Q2 : La taille nominale peut-elle être sélectionnée uniquement à partir du tableau des diamètres de cordage de référence ?
R2 : Non. Le tableau des cordages de référence ne sert qu'à une comparaison préliminaire. La sélection finale doit tenir compte des spécifications réelles du câble de mouillage monopoint ou de la chaîne d'usure, de la charge de conception, de la direction du plomb, de la géométrie de l'ouverture, du rayon de contact, de l'agencement du bloqueur de chaîne, du renforcement du pavois et des exigences de classification.
Q3 : Quelles informations de soudage et de moulage sont nécessaires avant le devis ?
R3 : Confirmer le grade de moulage exact, l'état du traitement thermique, la chimie ou l'équivalent carbone, la température minimale de conception, le WPS / PQR, les exigences de préchauffage et interpasse, le détail de soudure, la portée de la magnétoscopie, les critères d'acceptation, les certificats matériaux, le témoin de classification et le dessin d'installation de proue approuvé.